
 ENG
Le joint d’étanchéité du collecteur d’échappement se trouve à l’extrême limite de ce que le silicone vulcanisant à température ambiante peut gérer. Une bride de collecteur moulée sur un moteur à pleine charge fonctionne entre 500 C et 650 C, et l'entrée de la turbine d'un moteur turbocompressé peut dépasser 800 C. Le plafond de service continu d'un silicone RTV haute température typique est de 260°C à 315°C. La distance entre ces chiffres explique pourquoi le même tube de mastic peut maintenir un joint pendant des années à un endroit et tomber en panne en une semaine à un autre.
Utilisé avec discipline, le silicone RTV haute température est un matériau d'atelier pratique pour les travaux d'échappement. Il habille un nouveau joint sur une bride avec de légères piqûres de surface, scelle un joint coulissant ou une bride à bille en aval du collecteur, protège une fixation de bouclier thermique et forme un congé autour d'un raccord de refroidisseur. Utilisé en remplacement d'un joint de collecteur, ou en réparation d'une fissure ou d'une perforation par la rouille, il tombe rapidement en panne et peut emporter avec lui un capteur d'oxygène.
- 260°C à 315°C - évaluation continue de la plupart des silicones RTV haute température
- 500°C à 650°C - température de la bride du collecteur sous charge soutenue
- 24 heures - durcissement complet minimum avant le premier cycle de chauffage
Les sections ci-dessous expliquent ce qu'est le matériau, ce que signifient ses valeurs dans la pratique, sa place sur un système d'échappement, comment l'appliquer pour que le joint survive aux cycles thermiques et quels modes de défaillance indiquent le joint plutôt que le mastic.
Pourquoi les collecteurs d'échappement punissent les produits d'étanchéité
Trois conditions physiques s'opposent à tout scellant souple sur un joint de collecteur, et toutes trois agissent en même temps.
Variations de température extrêmes et répétées
Une bride de collecteur résiste à la plage de température la plus large de tous les joints boulonnés sur un véhicule, à l'exception des soupapes d'échappement elles-mêmes. D'un démarrage à froid à température ambiante à une traction brutale sur une longue pente, la surface peut franchir plusieurs centaines de degrés en quelques minutes puis se refroidir lorsque le conducteur décolle. Le caoutchouc de silicone durci peut suivre ce mouvement, mais chaque dépassement de sa valeur nominale continue coûte un peu de récupération élastique, et la perte s'accumule sur des milliers de cycles.
Expansion différentielle entre métaux différents
Une culasse en aluminium se dilate environ deux fois plus vite qu'un collecteur en fonte pour le même changement de température. Au niveau de la bride, les deux pièces glissent l'une contre l'autre et tout ce qui se trouve entre elles est soumis à une contrainte de cisaillement. Un film souple de mastic tolère ce mouvement. Ce n’est pas le cas d’une perle épaisse et fortement remplie, et elle se détache d’une face au lieu de s’étirer.
Vibrations, relaxation des boulons et échelle de surface
Les fixations du collecteur sont courtes, chaudes et fortement chargées, et elles perdent leur précharge à mesure que le joint cycle. Les boulons desserrés laissent respirer la bride, ce qui pompe du gaz chaud dans la conduite d'étanchéité. Sur les moteurs plus anciens, le tartre et les piqûres sur la face de la bride réduisent la zone de contact jusqu'à ce que le joint seul ne puisse plus combler l'écart. Aucun scellant ne compense un joint qui ne se comporte plus comme un joint.
| État de fonctionnement | Température de surface typique | Ce que cela signifie pour le silicone RTV |
|---|---|---|
| Au ralenti, entièrement chaud | 200°C à 300°C | Dans la gamme des qualités haute température, au-dessus du silicone à usage général |
| Croisière stable, charge légère | 350°C à 450°C | Au-dessus de la cote continue de chaque pièce de silicone RTV |
| Charge soutenue ou remorquage | 550°C à 650°C | Seuls un joint métallique et une précharge de boulon correcte survivent ici |
| Entrée de turbine de turbocompresseur | 750°C à 900°C | Le silicone RTV n'a aucun rôle à cet endroit |
Qu'est-ce que le silicone RTV haute température et que signifient réellement ses notes
Le matériel en termes simples
Un silicone RTV en une partie est une pâte construite sur un polymère de silicone, épaissie avec des charges et durcie par l'humidité de l'air. Les qualités haute température utilisent des charges thermostables telles que l'oxyde de fer, l'oxyde d'aluminium ou la poudre de cuivre, ainsi qu'un système de durcissement choisi en fonction du joint. Les systèmes acétoxy libèrent de l'acide acétique et une odeur de vinaigre, tandis que les systèmes oxime et alcoxy sont neutres et produisent des vapeurs beaucoup moins corrosives autour des composants métalliques et électriques.
Le durcissement s'effectue de la surface vers l'intérieur à raison d'environ 1 mm toutes les 12 à 24 heures à 20 °C. Une perle épaisse reste molle au milieu beaucoup plus longtemps que sa surface ne le suggère, ce qui est important car une bride de collecteur ne peut pas être rouverte pour vérifier la progression.
Évaluations continues, intermittentes et maximales
L'évaluation continue décrit la température que le caoutchouc durci peut maintenir pendant des centaines d'heures sans perte mesurable d'élasticité. L'indice intermittent ou maximal couvre de courtes excursions mesurées en minutes, après quoi le matériau devrait récupérer à mesure que le joint refroidit. Un produit évalué à 315 C en pointe et à 260 C en continu est un produit d'étanchéité à 260 C dans tous les sens pratiques, et les brides du collecteur sous charge se situent bien au-delà de la valeur maximale.
Que se passe-t-il au-dessus de la limite
Au-dessus de la limite continue, le squelette polymère commence à se décomposer. Le mastic perd d'abord son élasticité, puis durcit et se fissure, puis se fissure au niveau de la ligne de liaison. Le processus est lent plutôt que soudain, de sorte que la fuite apparaît généralement par une matinée froide, des mois après que la réparation ait semblé réussie.
| Type de silicone | Limite continue | Limite de crête courte | Applications d'échappement judicieuses |
|---|---|---|---|
| Silicone à usage général | 200 °C | 230°C | Boîtiers de liquide de refroidissement, couvercles, joints d'accessoires basse température |
| RTV haute température, sans cuivre | 260 C | 300 °C | Pansement de joints sur les brides du refroidisseur, les fixations des supports et des boucliers |
| RTV haute température rempli de cuivre | 315 C | 370 °C | Garniture de joint de collecteur, joints coulissants, étanchéité de bride sécurisée pour les capteurs |
| Cure d'addition en deux parties industrielle | 250°C à 300°C | 350°C | Joints formés sur place en production, pas en réparation sur site |
Où le silicone RTV haute température appartient-il à un système d'échappement
Articulations où il s'adapte bien
- Habillage d'un nouveau joint d'échappement en métal ou composite sur une bride présentant de légères piqûres ou des incrustations mineures, appliqué sous forme d'un film d'une épaisseur maximale de 1 mm sur les deux faces
- Étanchéité des joints coulissants, des brides à rotule et des raccords à serrage en aval du collecteur là où la température du gaz est tombée en dessous d'environ 300 C
- Étanchéité des filetages des sondes de température des gaz d'échappement et des raccords de pression montés du côté refroidisseur du système
- Fixations de verrouillage et d'étanchéité du bouclier thermique qui voient la chaleur rayonnante plutôt que le flux de gaz direct
- Étanchéité des brides de vidange d'huile turbo, des joints de tuyaux de charge et d'autres connexions qui restent en dessous de 200 C
- Construire un congé temporaire sur un patch sur une conduite basse pression en aval, étant entendu qu'il s'agit d'une mesure à court terme plutôt que d'une réparation.
Des articulations là où ça ne marchera pas
- Comme seul joint entre la culasse et la bride du collecteur. Aucune épaisseur de silicone RTV ne peut remplacer un joint en acier ou multicouche à 600 C
- N'importe où en amont du turbocompresseur, y compris l'entrée de la turbine et la bride du collecteur vers le turbo.
- Fissures dans un collecteur en fonte ou soudure fissurée. Les fissures de la fonte se propagent sous l'effet des cycles thermiques et nécessitent un soudage ou un remplacement.
- Perforations de rouille dans une paroi de tuyau. Le silicone ne peut pas combler un trou transportant du gaz chaud et pulsé
- Joints où la planéité des brides est hors spécifications. Une limite de champ réalisable est d'environ 0,1 mm de déviation sur la face d'étanchéité et aucun espace visible sous une jauge d'épaisseur de 0,05 mm.
La règle pratique est simple : le mastic supporte un joint, il n’en remplace pas un. Si un joint manque ou si la bride est déformée, remplacez d'abord la quincaillerie et utilisez du mastic uniquement comme aide au montage.
Comment appliquer du silicone RTV haute température sur un joint d'échappement
- Vérifiez que le joint est admissible. Mesurez la planéité de la bride et l'écart avec une jauge d'épaisseur avant d'acheter du mastic. Si un joint manque ou si une bride est déformée, arrêtez et remplacez le matériel.
- Démonter et nettoyer. Grattez le vieux matériau du joint avec un grattoir en plastique ou en laiton. Une brosse métallique est acceptable sur la fonte, mais évitez de meuler la face d'étanchéité.
- Dégraissez les deux faces. Essuyer avec un solvant qui ne laisse aucun résidu et laisser évaporer pendant 5 à 10 minutes. Le silicone n’adhère pas à un film d’huile et les brides d’échappement sont presque toujours huileuses.
- Ajuster à sec et vérifier les fils. Vérifiez que les boulons tournent librement, poursuivez les filetages si nécessaire et vérifiez que le joint se ferme sans force.
- Appliquez le scellant. Pour un pansement de joint, étalez un film de 0,5 mm à 1 mm des deux côtés du joint et gardez le film éloigné de l'ouverture du port. Pour un cordon formé sur place, faites passer un cordon continu de 3 mm à 5 mm autour des trous de boulons et le long de la bride sans cassure.
- Assemblerz dans le temps de travail. La plupart des silicones RTV haute température permettent un temps ouvert de 10 à 20 minutes. Une fois les visages touchés, le matériau commence à prendre.
- Couple par étapes. Serrez les fixations à la main, puis serrez en croix du centre vers l'extérieur en deux ou trois étapes selon les spécifications.
- Guérir avant de chauffer. Laissez le joint pendant au moins 24 heures à 20 C ou plus avant de démarrer le moteur. La chaleur appliquée au scellant non durci dépouille la surface et emprisonne l’humidité à l’intérieur.
- Exécutez un cycle de chauffage et resserrez. Amenez le moteur à la température de fonctionnement, laissez-le refroidir complètement, puis resserrez le couple selon les spécifications. Une certaine perte de précharge lors du premier cycle est normale.
| Épaisseur du mastic | Durcissement minimum à 20 C | Remarques |
|---|---|---|
| Film de 0,5 mm à 1 mm | 12 à 24 heures | Dressage de joint sur une face de bride |
| perle de 3 mm | 24 heures | Perle de bride utilisé avec un joint |
| perle de 5 mm | 36 à 48 heures | Filets profonds, noyau mou si dérangé tôt |
| Toute épaisseur, chauffé en 1 heure | Non recommandé | Surface recouverte d'une peau, le noyau reste non durci |
Comment choisir le bon silicone RTV haute température
La sélection se résume à une courte liste de spécifications qui peuvent être vérifiées par rapport à une fiche technique avant l'achat.
- Une température continue de 260 C ou plus, avec une température intermittente d'au moins 315 C
- Un système de durcissement neutre, décrit comme étant sans danger pour les capteurs ou à faible volatilité, pour limiter la migration des vapeurs corrosives et du silicone.
- Résistance à l'huile moteur, au liquide de refroidissement et au carburant, car les faces des brides sont rarement propres
- Une consistance de pâte qui ne s'affaisse pas et qui reste là où elle est placée sur une surface verticale ou aérienne.
- Adhérence sur métal légèrement huileux sans apprêt, ce qui réduit le temps de préparation sur le terrain
- Un temps de travail de 10 à 20 minutes et un durcissement complet en 24 heures à température ambiante
- Une couleur qui contraste avec le métal, ce qui permet de repérer facilement les écoulements et les fuites ultérieures.
Pour les travaux d'échappement en particulier, une qualité remplie de cuivre est le premier choix habituel car la charge améliore le transfert de chaleur à travers le joint et élève le plafond court. Là où plusieurs notes semblent équivalentes sur papier, un Guide de sélection du mastic silicone industriel RTV est un chemin plus rapide vers une liste restreinte que la seule lecture des fiches techniques.
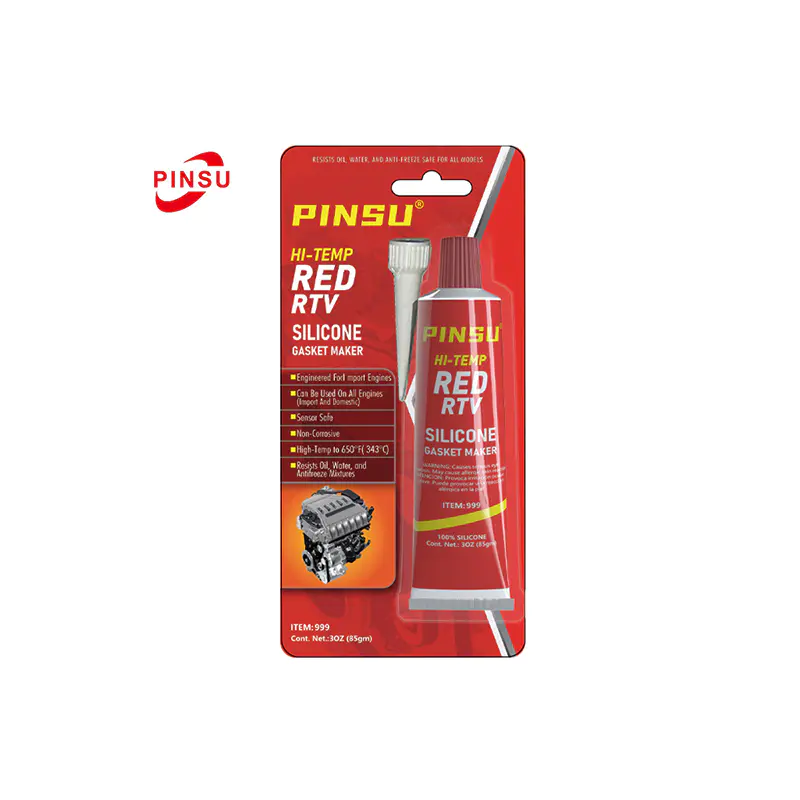
 PINSU - Joint d'étanchéité en silicone RTV rouge/noir/gris résistant aux hautes températures - Automobile/In Le joint en silicone PINSU-RTV est un mastic en caoutchouc de silicone vulcanisé à température ambiante, monocomposant, haute performance. Il offre des performances d’étanchéité fiables en mécanique... Voir le produit →
Quelle que soit la qualité choisie, achetez-en suffisamment pour une application complète plus un tube de rechange. La réouverture d'un joint pour ajouter plus de mastic après l'assemblage est un moyen garanti d'introduire un chemin de fuite.
Modes de défaillance courants et ce qu'ils vous disent
Lorsqu'une réparation échoue, l'apparence du mastic identifie généralement la cause avant l'exécution d'un test de pression.
| Symptôme | Cause probable | Action corrective |
|---|---|---|
| Le mastic est toujours collant après 24 heures | Faible humidité, cordon épais, surface huileuse | Nettoyer à nouveau, utiliser un film plus fin, prolonger la période de durcissement |
| Bulles ou cloques dans la perle | Moteur démarré avant durcissement complet | Retirer, nettoyer et durcir complètement avant le premier démarrage |
| Caoutchouc dur, cassant et fissuré | Limite de température continue dépassée | Comptez sur un joint à cet endroit ou acceptez un joint plus froid |
| La fuite revient en quelques semaines | Déformation de la bride, perte de précharge des boulons, jeu de compression du joint | Vérifier la planéité et le couple, remplacer le joint |
| Des traces de suie à côté du sceau | Faces non parallèles, joint endommagé | Refaire surface ou remplacer la bride |
| Défaut capteur après réparation | Formule sans danger pour les capteurs, élimination de l'excès | Utilisez un produit à durcissement neutre et évitez l'infiltration du gaz. |
Considérations relatives aux capteurs, aux émissions et à la sécurité incendie
Le caoutchouc de silicone durci est chimiquement stable, mais le matériau non durci libère des composés volatils pendant sa prise. Certains de ces composés peuvent se déposer sur un élément du capteur d’oxygène chauffé ou sur les surfaces du catalyseur, et l’effet est cumulatif plutôt qu’immédiat. Une réparation qui pousse une grande quantité de mastic non durci dans le flux d'échappement peut raccourcir la durée de vie du capteur sans aucune connexion évidente à ce moment-là.
Trois habitudes réduisent le risque. Gardez le film de scellant mince et à l’intérieur de la ligne de joint. Choisissez un produit à durcissement neutre et sans danger pour les capteurs chaque fois que l'articulation se trouve en aval d'un capteur d'oxygène. Essuyez l'excédent avant le premier démarrage plutôt que de le laisser brûler sur le tuyau.
La sécurité incendie compte également. Un mastic non durci appliqué sur une surface externe chaude dégagera une forte fumée et pourra enflammer les résidus présents sur un collecteur sale. Travaillez sur un moteur froid, retirez l'excédent de matériau et aérez l'espace de travail pendant que le scellant durcit.
Inspection et resserrage après la réparation
- Première vérification après le cycle thermique initial : resserrez toutes les fixations à froid et recherchez de nouvelles traces de suie au bord de la bride.
- Deuxième contrôle après environ 500 km ou deux semaines d'utilisation : vérifier que le joint est intact et qu'aucune attache n'a reculé
- Inspectez ensuite à chaque intervalle d'entretien, en vous concentrant sur le bord de la bride plutôt que sur la surface du tuyau.
- Enregistrez toute lecture de température des gaz d'échappement si le véhicule est équipé d'une sonde, car une montée lente à charge fixe précède souvent une petite fuite.
- Attendez-vous à ce qu'un joint de bride correctement habillé en aval du collecteur dure plusieurs années, tandis qu'une bride de collecteur habillée avec un joint présent tient généralement pendant des mois avant que le joint lui-même ne doive être remplacé.
Foire aux questions
Q1 : Le silicone RTV haute température peut-il remplacer un joint de collecteur d’échappement ?
Même le silicone monocomposant le plus performant est limité à environ 315 °C en continu, tandis qu'une bride de collecteur chargée fonctionne entre 500 °C et 650 °C. Le mastic peut habiller un joint, mais il ne peut pas servir de seule couche d'étanchéité sur un joint collecteur-tête.
Q2 : À quelle température le silicone RTV haute température peut-il réellement résister ?
Les qualités typiques à haute température maintiennent 260 °C en continu avec de courts pics proches de 300 °C, et les versions remplies de cuivre atteignent environ 315 °C en continu avec des pics autour de 370 °C. Ces chiffres s'appliquent aux films minces ; les perles épaisses vieillissent plus rapidement car la chaleur s’accumule à l’intérieur.
Q3 : Combien de temps le moteur doit-il rester éteint après l’application du scellant ?
Attendez au moins 24 heures à 20 C ou plus avant le premier démarrage. Un film mince peut atteindre un durcissement complet en 12 heures dans des conditions chaudes et humides, mais le démarrage précoce du moteur épluche la surface et emprisonne l'humidité à l'intérieur du cordon.
Q4 : Le silicone RTV haute température est-il sans danger pour les capteurs d’oxygène ?
Seuls les produits à durcissement neutre étiquetés sans danger pour les capteurs doivent être utilisés à proximité d'un capteur. Les produits d'étanchéité à base d'acétoxy libèrent de la vapeur d'acide acétique et toute silicone non durcie qui pénètre dans le flux d'échappement peut se déposer sur l'élément capteur ou sur le catalyseur. Garder le film mince et à l’intérieur du joint réduit encore le risque.
Q5 : Quelle doit être l’épaisseur du cordon de mastic sur une bride d’échappement ?
Pour un pansement de joint, un film de 0,5 mm à 1 mm sur chaque face suffit. Pour un cordon formé sur place à côté d'un joint, un cordon continu de 3 mm à 5 mm est la plage habituelle. Les billes plus épaisses durcissent lentement et sont plus susceptibles de former des cloques.
Q6 : Pourquoi mon mastic haute température est-il devenu dur et cassant ?
Le joint dépassait presque certainement la température nominale continue du produit. Des excursions répétées au-delà de la limite décomposent le polymère, suppriment son élasticité et finissent par fissurer la ligne de liaison. Déménager dans un endroit plus frais ou restaurer le joint d’origine est la seule réponse durable.
Q7 : Le silicone RTV peut-il réparer un collecteur d’échappement fissuré ?
Les fissures dans la fonte se propagent sous l'effet des cycles thermiques et doivent être soudées ou le collecteur remplacé. Le scellant placé sur une fissure peut tenir pendant quelques cycles de chaleur, puis échouer et masquer une fuite qui s'aggrave.
Le silicone RTV haute température pour les travaux sur les collecteurs d’échappement est un matériau de support et non un matériau structurel. Il fonctionne bien comme pansement pour joints, comme joint d'étanchéité sur les joints plus froids en aval et comme filet de protection autour des raccords qui ne voient jamais la pleine température du collecteur. Il fonctionne mal chaque fois qu'on lui demande de combler un joint manquant, une bride déformée ou une fissure.
La méthode de travail qui donne des résultats fiables est courte et reproductible : vérifier la solidité du joint, nettoyer et dégraisser les deux faces, appliquer une fine pellicule ou un cordon de 3 mm à 5 mm, serrer par étapes, durcir 24 heures avant de chauffer, puis re-serrer à froid après le premier cycle. Faites correspondre ces étapes avec un produit évalué à 260 C continu ou mieux, et la réparation se comportera de manière prévisible au lieu de devenir une visite répétée.

 TOP