
 ENG
Les mariées usinées avec précision ne laissent pratiquement aucune place à l’erreur. Les faces de contact sont des plaques, rigides et finies selon des tolérances serrées, ce qui correspondent exactement à l'environnement dans lequel un mastic d'étanchéité anaérobie pour mariage surpasse un joint conventionnel. Au lieu de compter sur la compression pour combler un espace, le mastic s'écoule dans les canaux microscopiques entre les faces, durcit en une résine thermodurcie dure une fois l'air exclu et verrouille deux composants distincts dans une seule unité scellée. Ce guide explique le fonctionnement du mécanisme de durcissement, où se situent les limites pratiques, comment préparer et assembler le joint, et comment choisir la bonne nuance pour les travaux de production ou de maintenance sur des brides métalliques usinées.
Pourquoi les mariées utilisées avec précision ont nécessité une logique d'étanchéité différente
Un joint classique en fibre comprimée ou en élastomère a avant tout besoin d'une chose : un espace suffisamment profond pour pouvoir être compressé. Les mariées usinées avec précision sont conçues dans le sens inverse. Leurs faces sont découpées à plat pour que le métal rencontre le métal, et l'espace résiduel entre elles est mesuré en fractions de millimètre. Presser un joint souple dans cet espace crée deux problèmes à la fois. La charge de serrage dépensée pour comprimer le joint ne serre plus le joint, et le joint lui-même continue de se détendre et de ramper à travers chaque cycle thermique qu'il voit.
Une excellente anaérobie pour mariée inverse la logique. Il s'agit d'une résine liquide contenant essentiellement 100 % de matières solides, donc rien ne s'évapore pendant le durcissement. Il pénètre dans les irrégularités de la surface au lieu d'essayer de combler un espace épais, puis polymérise sur place en un film mince, dur et complètement rempli. Ce film n'ajoute aucune charge de compression, ne peut pas se détendre avec le temps et laisser toute la charge des boulons disponibles pour rigidifier la structure du joint.
0,25mm Écart maximal pour la plupart des qualités de mariées durcissant de manière fiable
100% Teneur en matières solides, de sorte que le film durcit sans retrait
24 heures Durcissement complet typique à température ambiante avant service
Étant donné que le film durci adhère aux deux faces, le joint résiste également aux micro-mouvements. Les vibrations qui feraient progressivement relâcher un joint souple sont transmises à travers le film collé. L'épaisseur du film impliqué est minuscule, souvent bien inférieure au dixième d'un joint coupé, c'est pourquoi la finition de surface et la planéité ont autant de poids. Pour les carters de transmission, les couvercles de pompe, les conduites divisées de boîte de vitesses et les têtes de compresseur, cette différence détermine si une mariée reste sèche pendant toute la durée de vie de la machine ou commence à suinter quelques mois après sa mise en service.
Comment fonctionne le mécanisme de guérison anaérobie
Le nom décrit la condition : la résine durcie en l'absence d'oxygène. Dans le flacon ou dans la ligne de distribution, l’oxygène diffusé dans le liquide maintient la stabilité chimique. Lorsque le mastic est réparti entre deux faces métalliques, deux choses changent en même temps. Le joint étroit bloque l'air et les ions métalliques actifs sur les surfaces des brides accélèrent la polymérisation. À l’intérieur du joint, le liquide se transforme en un solide thermodurci réticulé, tandis que l’excédent de cordon pressé au-delà du bord touche toujours l’air et reste mou.
Pourquoi la perle extérieure reste collante
Un cordon collant au bord de la mariée n’est pas un défaut. Cela prouve que le matériau se comporte exactement comme prévu et qu’il doit simplement être essuyé après l’assemblage. Lorsque le mastic à l'intérieur du joint reste également mou au-delà du temps de durcissement prévu, la cause est presque toujours l'un des trois facteurs suivants, et leur vérification dans l'ordre résout la plupart des problèmes de durcissement en quelques minutes :
- Largeur de l'espace : le durcissement ralentit à mesure que le film s'épaissit ; Au-delà de la plage d'écartement indiquée, le centre du joint peut ne jamais se solidifier complètement.
- Activité du substrat : les alliages de fer, d'acier, de cuivre et d'aluminium sont actifs ; les surfaces inoxydables, plaquées, renforcées et anodisées sont passives et éventuellement un activateur.
- Température : le taux de guérison tombe fortement dans les chambres froides ; les joints assemblés en dessous d’environ 5°C ont besoin de chaleur ou d’un niveau de basse température.
Un film anaérobie durci se comporte comme un joint qui ne peut pas se détendre : il est lié aux deux faces, ne contient aucun solvant et ne rétrécit jamais par rapport au trajet de charge.
100% solide sans retrait L'O2 dans l'air maintient le liquide pour perles extérieures Écart jusqu'à 0,25 mm, dessin exagéré Ions métalliques sur les visages déclencher le remède
Écart, ajustement et rigidité : les limites pratiques
Limite clé La première spécification à vérifier n’est pas la résistance ou la température, mais l’écart. Les qualités de brides à usage général sont formulées pour durcir de manière fiable dans des jeux allant jusqu'à environ 0,25 mm, ce qui couvre la plage d'ajustement de la plupart des brides métalliques usinées avec précision. Les qualités à faible viscosité excellente là où les faces entrent en contact métal sur métal, tandis que les qualités de gel thixotropique comblent l'extrémité supérieure de la gamme sans drainer les joints verticaux ou aériens.
La rigidité compte autant que le dégagement. La résine anaérobie durcit en un solide dur, donc l'hypothèse de conception est un joint qui ne fléchit pas. Les longues portées de boulons, les couvercles minces estampés et les entretoises en plastique introduisent un mouvement qui peut fissurer un film rigide, et une fois que le film se fissure, le chemin de fuite s'ouvre sur toute la mariée. Lorsqu’un joint sort de ces limites, la bonne réponse est une famille de matériaux différents plutôt qu’un cordon plus épais.
Faites correspondre la méthode à l'articulation
| État des articulations | Principal risqué | Une approche mieux adaptée |
|---|---|---|
| Brides métalliques rigides, écart inférieur à 0,25 mm | Aucun lorsque la préparation est propre | Scellant anaérobie pour les mariées |
| Écart de 0,25 mm à 1 mm | Guérison lente et incomplète en profondeur de l'articulation | Fabricant de joints en silicone RTV |
| Couvercles flexibles ou entretoises en plastique | Le film rigide se fissure sous le mouvement | Mastic élastomère ou joint formé |
| Démontage fréquent et programmé | Les obligations à haute résistance ralentissent leur destruction | Qualité anaérobie de force moyenne |
Pour un cadre décisionnel plus large concernant la construction d'équipements et les travaux de réparation, notre guide indiquant si un l'adhésif anaérobie est le bon choix pour votre application Abordez étape par étape les questions relatives au substrat, aux écarts et aux services.
Préparation de la surface : l'étape qui décide du résultat
La chimie anaérobie ne pardonne pas la contamination. Les films d'huile, les résidus de liquide de coupe, les vieux fragments de joints et la rouille bloquent chaque élément ne dépendent pas du durcissement, soit du contact métallique, soit de l'activation des ions métalliques. Une préparation minutieuse prend quelques minutes et décide du résultat bien avant l’ouverture du scellant.
Procédure sur le terrain La séquence suivante couvre la plupart des joints à mariés usinés :
- Dégraisser les deux faces avec un nettoyant à évaporation rapide et laisser sécher complètement avant l'assemblage.
- Enlevez toute trace de joints précédents et de mastic durci avec un grattoir en plastique et un tampon abrasif ; les résidus durcis créent un chemin de fuite direct.
- Vérifiez la finition. Une texture usinée standard saisit la résine mécaniquement, tandis que les faces polies ou rodées durcissent mal sans activation supplémentaire.
- Identifiez les substrats passifs. L'acier inoxydable, les surfaces plaquées et renforcées et l'aluminium anodisé ont tous besoin d'un activateur ou d'un apprêt pour atteindre un durcissement complet.
- Inspectez les dommages. Les rayures, les piqûres et les bosses au-delà de l'écartement du scellant doivent être corrigées avant que les pièces ne soient assemblées.
Les faces endommagées ne se mettent pas automatiquement au rebut du boîtier. Un mastic époxy chargé de métal peut reconstruire la planéité des entailles et des piqûres, à condition que la réparation soit complètement durcie, affleurée et dégraissée avant l'application du scellant pour mariage.
 Bâton de réparation de mastic époxy AB PINSU Un bâton époxy à deux composants qui durcit à température ambiante avec une résistance élevée et une résistance chimique. Il convient à la reconstruction des visages de mariée entaillés ou piqués à plat avant l'application du mastic. Voir le produit →
Technique d'application : du couple de serrage du cordon au boulon
L'application est simple une fois le joint préparé, mais quelques habitudes séparent les mariées qui restent sèches pendant des années de celles qui pleurent en quelques semaines :
- Poser un cordon continu le long de la ligne des trous de boulons sur la face de la pièce manipulée en premier ; toute rupture du cordon devient un chemin de fuite.
- Gardez le cordon du côté fluide du cercle de boulons afin que la pression interne le fasse pénétrer dans le joint au lieu de le pousser vers l'extérieur.
- Assembler dans le délai indiqué sur la fiche technique ; glisser ou repositionner après que les peaux de perles déchirent le film.
- Serrez les boulons dans une séquence entrecroisée, par étapes, à la charge de serrage spécifiée afin que le film s'étale simultanément sur les deux faces.
- Laissez le joint durcir complètement avant de mettre sous pression. La plupart des qualités atteignent leur résistance en service en quelques heures et durcissent complètement en 24 heures environ à température ambiante.
Dans la production en série, l'impression au pochoir, l'enduction au rouleau ou la distribution automatisée maintiennent une épaisseur de film constante d'une pièce à l'autre. La cohérence est importante car le temps de durcissement et la résistance finale dépendent de tous deux de l'épaisseur du film, et un cordon trop épais est la cause de la plus fréquente de durcissement lent et de gaspillage de matériau sur les chaînes d'assemblage à grand volume. Lors des travaux de retouche, la même discipline s'applique avec des outils plus simples : appliquer à la main, garder le cordon intact et résister à la tentation de fermer le joint plus tôt.
Sélection de la viscosité et du degré de résistance
Les produits d'étanchéité pour brides sont spécifiés par viscosité, classe de résistance et indice de service plutôt que par une qualité universelle. La viscosité contrôle la façon dont le matériau migre à travers l'ajustement et s'il reste en place sur les faces verticales, tandis que la résistance décide si le joint peut un jour être réparé. Les fabricants publient généralement la gamme complète des qualités dans leurs adhésif anaérobie gamme afin que les ingénieurs puissent faire correspondre chaque joint individuellement.
Que définir avant de commander
| Facteur de sélection | Que définir avant de commander |
|---|---|
| Viscosité et écart | Grade de viscosité la plus faible qui remplit le jeu mesuré et reste en place sur les faces verticales |
| Classe de force | Moyen pour les joints réparables, haute résistance pour les joints permanents du boîtier |
| Plage de température | Valeurs de pointe et de service continu, plus la température de polymérisation la plus froide de la ligne |
| Exposition chimique | Huiles, liquides de refroidissement et carburants en service réel, pas seulement des tableaux de compatibilité génériques |
| Vitesse de durcissement | Temps de montage que le takt de production ou la fenêtre de maintenance permet |
À titre de référence, une formulation de qualité industrielle à résistance moyenne couvre la plupart des travaux de production et de maintenance sur les brides métalliques usinées. Les tests sur le joint réel, à la température d'atelier la plus froide prévue, restent le seul résultat qui compte. La spécification ci-dessous est représentative de la classe à présélectionner :
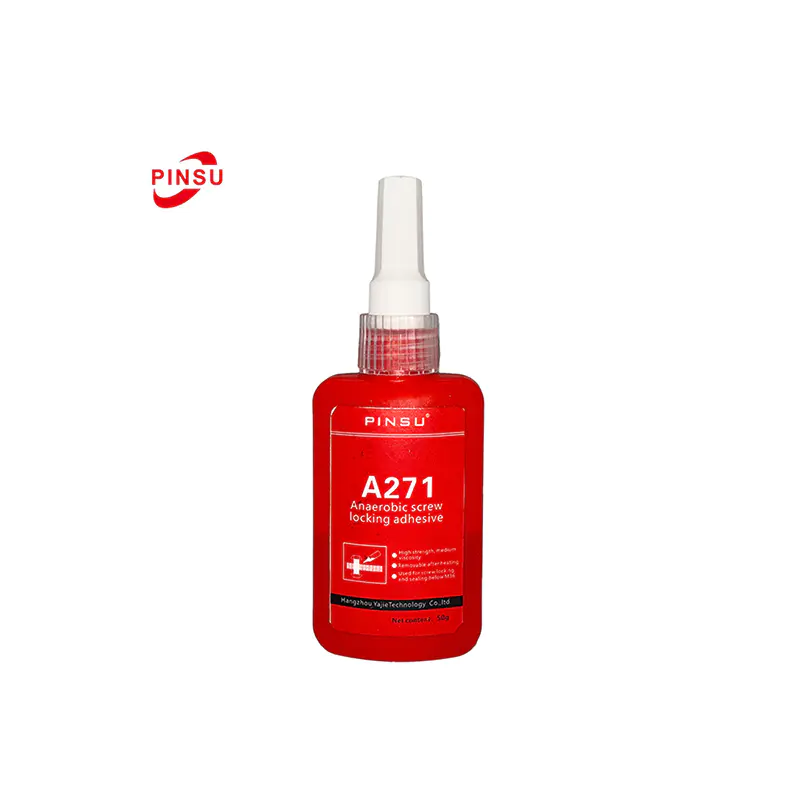
 Scellant métallique anaérobie industriel PINSU-A271 Un adhésif anaérobie monocomposant de résistance moyenne qui scelle les brides métalliques usinées contre les fuites de liquides et de gaz, durcit à température ambiante et résiste à l'huile, à l'eau et aux solvants. Voir le produit →
Quand l’anaérobie n’est pas le bon outil
Une sélection honnête de matériaux implique de savoir quand s’éloigner de la chimie anaérobie. Trois conditions communes appellent à une approche différente :
- Lacunes au-delà de la notation : les pièces moulées déformées et les faces non usinées laissent des vides que la résine ne peut pas combler, et le durcissement en profondeur dans le joint reste incomplet.
- Mobiles articulés : les entretoises en élastomère, les couvercles en plastique et les longues travées non supportées se plient suffisamment pour fissurer un film rigide durci.
- Service extrême : des températures continues supérieures à la valeur nominale du produit ou une immersion permanente dans des produits chimiques agressifs dépassant ce que tolère la résine durcie.
Un fabricant de joints en silicone vulcanisant à température ambiante est le complément naturel. Il durcit l'élastomère, tolère des écarts et des mouvements de joints plus importants et maintient des températures continues plus élevées dans les carters de moteur, les couvercles de soupapes et les carters de boîte de vitesses où un film rigide serait un mauvais choix technique. Faire correspondre la famille de matériaux à l’état du joint ne coûte rien au stade de la conception et éviter les défauts sur site les plus coûteux.
 Fabricant de joints en silicone haute température PINSU RTV Ce silicone RTV monocomposant durcit l'élastomère, remplit les espaces plus grands et résiste à -50°C à 300°C, ce qui le rend idéal pour les carters de moteur, les couvercles de soupapes et les carters de boîte de vitesses avec mouvement de joint. Voir le produit →
Modes de dysfonctionnement courants et comment les éviter
Lorsqu’une mariée usinée coule, la cause réside généralement dans le joint plutôt que dans la chimie. Cinq modèles représentent la plupart des plaintes :
- Scellant souple en profondeur dans le joint : écart au-delà de la plage nominale, métal passif laissé inactif ou pièces assemblées en dessous de la température de durcissement minimal.
- Fuites immédiates : un cordon cassé, un mastic manquant autour des trous de fixation ou des boulons tirés au couple final avant que le film ne puisse s'étendre.
- Fuites retardées : boulons sous-serrés permettant des micro-mouvements, ou visages recontaminés par des empreintes digitales après nettoyage.
- Remèdes à production lente : des billes trop épaisses, des pièces froides directement sorties d'un entrepôt non chauffé ou des alliages inactifs assemblés sans apprêter.
- Démontage difficile : une qualité à haute résistance précise là où une qualité à résistance moyenne et utilisable suffirait.
Un audit judiciaire conjoint couvrant l’écart, le substrat, la propreté, la température et le démontage requis résout la majorité des défectuosités sur le terrain avant que quiconque ne se tourne vers un produit différent. Une fois ces contrôles inscrits dans les instructions de travail standard, ils ne prennent que quelques secondes et évitent les plaintes répétées. Le même audit sert également de liste de contrôle d’acceptation des lots de mastic entrants et des conditions de stockage.
Foire aux questions
Q1 : Quel est l’espace maximum qu’un scellant anaérobie pour la mariée peut combler ?
La plupart des qualités de brides à usage général polymérisent de manière fiable dans des espaces allant jusqu'à environ 0,25 mm. Au-delà de cette plage, le durcissement ralentit fortement et la résine profondément présente dans le joint peut rester liquide. Des jeux plus importants obligatoirement tout au plus un gel thixotrope, et plus souvent un fabricant de joints élastomères.
Q2 : Pourquoi le scellant à l’extérieur du joint est-il toujours collant après durcissement ?
L'oxygène maintient la résine exposée au liquide. Le matériau est conçu pour durcir uniquement là où l'air est exclu, donc une perle extérieure collante est normale et confirme que la chimie est active. Essuyez-le après l'assemblage ; une fois le joint fermé, il ne sert à rien.
Q3 : L'acier inoxydable et les autres métaux passifs ont-ils besoin d'un activateur ?
Oui. L'acier inoxydable, les surfaces plaquées et renforcées, l'aluminium anodisé et les substrats passifs libèrent simultanément trop peu d'ions métalliques pour permettre le durcissement à pleine vitesse. Un activateur de surface ou un apprêt appliqué sur les deux faces rétablit les temps de durcissement normaux et la pleine résistance.
Q4 : Combien de temps dois-je attendre avant de mettre le joint sous pression ?
Considérez la fiche technique comme le document de contrôle. En règle générale, les joints à mariée atteignent leur résistance à la manipulation en quelques heures à température ambiante et leur résistance totale à la pression et aux produits chimiques après environ 24 heures. Les ateliers froids allongent considérablement ces délais.
Q5 : Un mastic anaérobie peut-il remplacer complètement un joint conventionnel ?
Sur des brides métalliques rigides et usinées avec précision dans les limites de l'écartement, oui, et le joint scellé est souvent plus fiable car il ne peut pas se détendre ou glisser. Lorsque les faces sont molles, déformées, non usinées ou flexibles, un matériau de joint élastomère ou un joint découpé conventionnel reste le meilleur choix technique.

 TOP